+86-15371769898
 [email protected]
+86-15371769898[email protected]Se for deg et pakkeanlegg med to produksjonslinjer noen få meter fra hverandre. På den ene linjen fortsetter gummivalsene i belegningsstasjonen å herde og utvikle små sprekker etter noen måneder. På neste linje sveller valsene i lamineringsstasjonen, mykner og trenger utskifting etter en stram tidsplan. Den første linjen kjører vannbaserte belegg i en varm, fuktig atmosfære med sporadisk damprengjøring. Den andre linjen kjører løsemiddelbaserte lim med oljetåke i luften. Begge problemene er vanligvis ikke en refleksjon av dårlig vedlikehold; de er et materialvalgsproblem.
Den raske konklusjonen er denne: velg EPDM (etylen propylen dien monomer) når ozon, vann, damp og utendørs forvitring vil angripe gummien. Velg NBR (nitrilbutadiengummi) når petroleumsoljer, drivstoff og hydrokarbonløsninger er den primære kontakten. Når denne grunnleggende regelen er klar, kan du vurdere resten av spesifikasjonen med selvtillit.
EPDM er en kopolymer av etylen og propylen med en liten mengde av en dien tredje monomer. Dienen tilsettes slik at gummien kan vulkaniseres, men de umettede bindingene sitter som anhengsgrupper i stedet for i hovedkjeden. Denne strukturen gjør polymeren uvanlig stabil mot ozon- og UV-angrep, fordi ozon angriper dobbeltbindinger i ryggraden. Det er derfor EPDM har opparbeidet seg et rykte for vær-, oksygen- og vannbestandighet.
NBR er en kopolymer av butadien og akrylnitril. Nitrilgruppene skaper polaritet, noe som gjør materialet motstandsdyktig mot ikke-polare væsker som mineraloljer, drivstoff og fett. Kostnaden for den polariteten er at butadiensegmentene beholder dobbeltbindinger i hovedkjeden, noe som gjør NBR sårbar for ozon, UV og forvitring over tid. Kort fortalt er EPDM en vann-og-vær-gummi, mens NBR er en petroleum-og-løsemiddel-gummi.
For rulleapplikasjoner er ikke dette skillet en akademisk detalj. En valse som sveller i bruk mister ikke bare dimensjonsnøyaktigheten, den endrer også overflateprofilen og kan skade banen eller arket den transporterer. En rulle som sprekker kan kaste gummipartikler på produktet. Å forstå det kjemiske miljøet er det første og viktigste designtrinnet.
Tabellen nedenfor gir en praktisk sammenligning side ved side. Dette er typiske verdier for kommersielle sammensatte kvaliteter; de nøyaktige egenskapene til en ferdig vals avhenger også av fyllsystemet, myknernivået og herdemetoden valgt av valseprodusenten.
| Karakteristisk | EPDM | NBR | Praktisk betydning for ruller |
|---|---|---|---|
| Kontinuerlig servicetemperatur | -40°C til 120°C | -30°C til 100°C | EPDM har et bredere lavtemperaturvindu |
| Ozon- og UV-motstand | Utmerket | Dårlig | EPDM passer utendørs eller ozonrike miljøer |
| Vann- og dampmotstand | Utmerket | Bra, men lavere damptoleranse | EPDM er sikrere i vandige prosesser |
| Petroleumsolje- og drivstoffmotstand | Dårlig | Utmerket | NBR er det klare valget rundt oljer og løsemidler |
| Slitasjemotstand | Bra | Veldig bra | NBR håndterer slipende kontakt og slitasje bedre |
| Typisk hardhetsområde | 40-90 Shore A | 40-90 Shore A | Begge kan kombineres over et bredt hardhetsområde |
EPDM-valser er det foretrukne valget når prosessstrømmen inneholder vann, damp, vandige rengjøringsmidler, eller når valsen utsettes for utendørsforhold. Materialet utvikler et tynt, beskyttende oksidert overflatelag i stedet for å fortsette å brytes ned, noe som holder valsen dimensjonsstabil over lange serviceintervaller.
Vanlige applikasjoner inkluderer trykking og publisering presser som bruker vannbasert blekk og belegg, papirfremstillingsutstyr hvor kondensat og damp er tilstede, og transportørruller i logistikk- og lageranlegg som kan operere i ubetinget rom. I hvert av disse tilfellene ser valsen sjelden petroleumsoljer, men den ser konstant fuktighet og ozon generert av elektriske motorer og koronautstyr.
Tykkelsen på valsedekselet er ofte spesifisert til 5 til 25 mm avhengig av diameter og belastning, og gummilaget bør slipes etter vulkanisering for å møte konsentrisiteten og overflatefinishen som kreves av maskinen. For en høyhastighets malingsstasjon er overflateruhetsverdier rundt Ra 0,4 til 0,8 mikrometer vanlige; en erfaren valseprodusent vil kunne oppnå disse toleransene konsekvent.
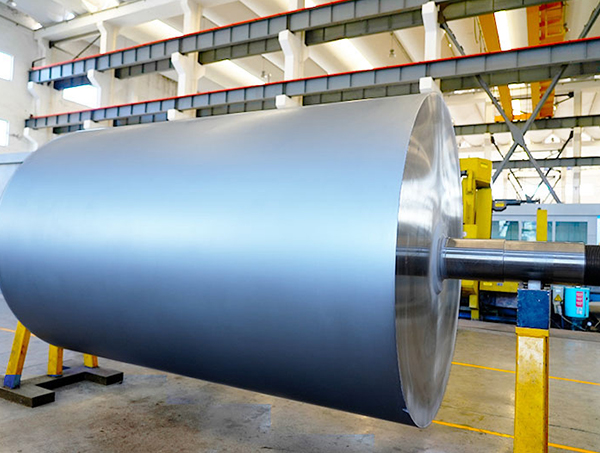
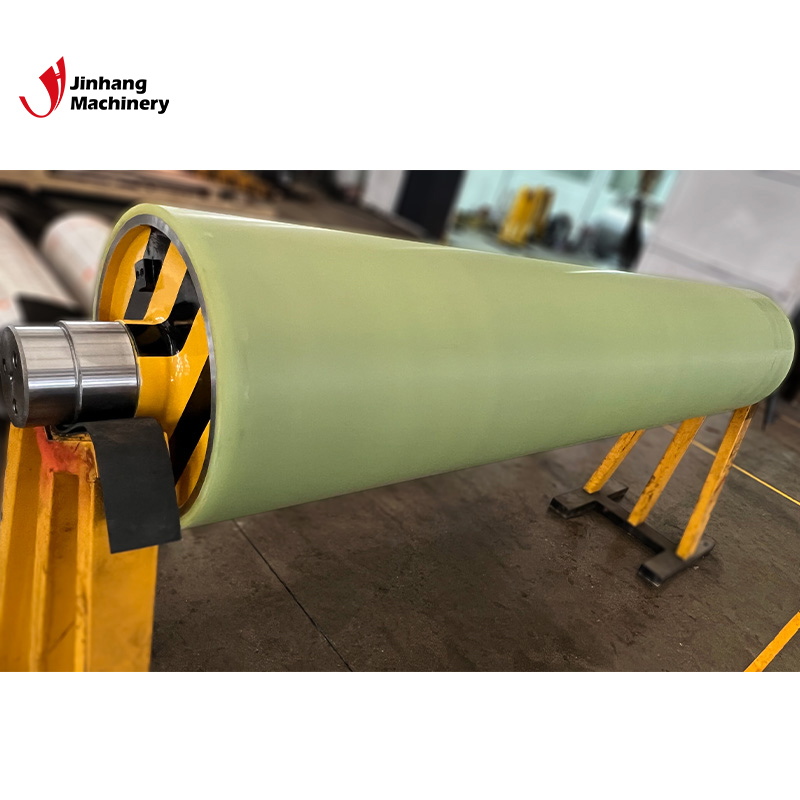 Ozonbestandige EPDM-gummivalser for industrielle applikasjoner Disse EPDM-valsene motstår ozonnedbrytning, og opprettholder fleksibilitet og styrke i ozonrike miljøer. Ideell for utskrift og pakking, de sikrer jevn drift og lang levetid. Se produkt →
NBR-valser kommer til sin rett i miljøer som inneholder mineraloljer, hydrauliske væsker, fett eller hydrokarbonløsningsmidler. Polymeren motstår svelling og mykning i disse væskene, og bidrar til å bevare valsediameteren og overflatehardheten som påføringen er avhengig av.
Typiske bruksområder inkluderer metallbearbeidings- og formingslinjer som bruker oljebaserte smøremidler, gummi og plast bearbeiding der selve blandingen kan inneholde oljeholdige myknere, og pakkelinjer som bruker løsemiddelbaserte lim i laminering. En lamineringsrulle som kjører et løsemiddellim, vil svikte raskt hvis dekselet er laget av EPDM, mens et NBR-deksel vil holde sine dimensjoner i måneder med kontinuerlig produksjon.
Slipeevne er en annen vurdering. NBR viser meget god slitestyrke, så i en linje der banen har en ru eller mineralfylt overflate, kan et NBR-deksel vare lengre enn mange generiske gummiblandinger. Den samme veiledningen gjelder hardhet: å velge en høyere Shore A-verdi forbedrer belastningskapasiteten, men reduserer tilpasningsevnen, så leverandøren bør gis linjehastighet, nipptrykk og produktoverflatekrav i spesifikasjonen.
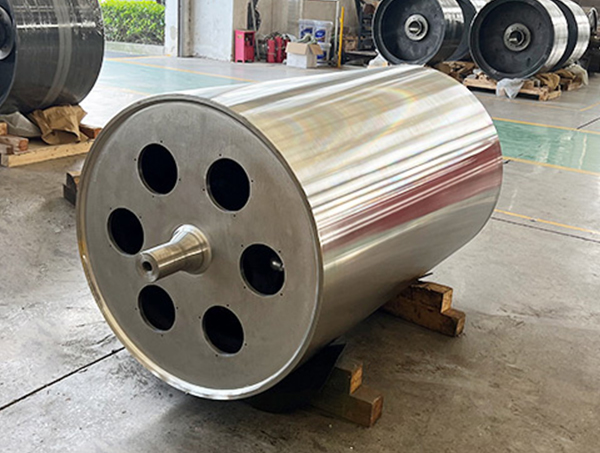
Vannbestandige nitrilgummiruller for våte eller oljete miljøer Nitrilvalser motstår hevelse fra vann og oljer, og gir holdbarhet i matforedling, emballasje og marine omgivelser. Deres slitestyrke og grep støtter pålitelig ytelse under fuktighet. Se produkt → Utvelgelsesprosessen kan reduseres til tre praktiske regler.
Den største anskaffelsesrisikoen er å velge etter farge, pris eller en generisk beskrivelse som "gummivalse" i stedet for etter sammensetning. En rulle som svulmer kan blokkere nippen, overbelaste stasjonen og lage skrap. En valse som stivner kan utvikle flate flekker, forårsake vibrasjoner og ujevnt belegg. Nedetidskostnadene for en defekt valse overstiger ofte prisforskjellen mellom et EPDM- og et NBR-deksel med stor margin.
Når blandingsfamilien er fikset, er neste spesifikasjonsnivå hardhet og overflategeometri. Gummivalser leveres vanligvis i hardhetsverdier fra 20 til 90 Shore A. For belegnings- og trykkvalser er en typisk hardhet 60 til 80 Shore A; for laminerings- og nippruller er 50 til 75 Shore A vanlig. Et lavere durometer tilpasser seg bedre baner med uregelmessigheter, mens et høyere durometer overfører mer jevnt nipptrykk.
Overflatefinish betyr noe i belegg og trykk fordi rulleoverflaten overfører beleggtykkelsen. Et speil eller finslipt overflate produseres vanligvis ved sliping av gummidekselet på en sylindrisk sliper etter vulkanisering. Valseleverandører som beholder sin egen slipekapasitet kan kontrollere gummilagtykkelsen til en toleranse på omtrent ±0,1 til ±0,3 mm, som er den typen toleranse en presisjonsvalsekjøper bør be om skriftlig.
For valser som brukes i papir- og trykkeriindustrien, fortjener også konsentrisitet og dynamisk balansering oppmerksomhet. En dårlig balansert vals kan stimulere vibrasjoner og forkorte lagerets levetid. En leverandør med dynamisk balanseringsevne på samme verksted kan levere et trekkklar deksel, som unngår ekstra håndtering og transport som kan medføre skader.
Den materielle beslutningen er enkel når driftsforholdene er kjent. EPDM er det riktige valget for eksponering for ozon, vann, damp og vær; NBR er det riktige valget for oljer, drivstoff og hydrokarbonløsningsmidler. Ikke stol på utseende eller en bred etikett, og sørg for at leverandøren forstår både væskekjemien og den faktiske rulleoverflatetemperaturen før dekselet produseres.
Når du presenterer valsediameteren, dekketykkelsen, nødvendig hardhet, driftstemperatur og væskelisten, kan en kompetent valseprodusent anbefale den nøyaktige sammensetningen og bekrefte den oppnåelige toleransen. Å be leverandøren om å oppgi toleransen før bestilling er en av de enkleste måtene å unngå en kostbar mismatch i produksjonen.
Dedikert til å utvikle og produsere forskjellige former for ruller med forskjellige rullestrukturer.
Telefon: +86-15371769898
E-post: [email protected]
Legg til: 9 Lifa Avenue, Chengdong Town, Haian County, Nantong City, Jiangsu-provinsen, Kina
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Alle rettigheter reservert.