+86-15371769898
 [email protected]
+86-15371769898[email protected]En anilox-valse er en av de hardest arbeidende delene på en flexopresse, en belegningsenhet eller en korrugert linje, og en av de mest stillegående når det begynner å gå galt. Den keramiske overflaten ser fortsatt glatt ut, pressen går fortsatt, og det eneste virkelige symptomet er et trykk som sakte mister tetthet. Når noen legger merke til det, er cellene ofte halvfulle av tørket blekk, og svaret er vanligvis ikke en ny rull, men en skikkelig anilox-rengjøring.
Vi bygger ruller for å leve av, så vi bruker nesten like mye tid på å snakke om rengjøring som på produksjon. Denne guiden samler det vi har lært om hva rengjøring kan gjenopprette, hva den ikke kan, og hvordan du velger en tjeneste som ikke i det stille vil skade valsen du allerede eier.
En anilox-valse bærer blekk inne i tusenvis av lasergraverte celler, og volumet den kan holde måles i milliarder kubikkcentimeter per kvadrattomme, eller BCM. Utskriftstetthet, farge og beleggvekt avhenger av at antallet holder seg stabilt. Det er nettopp derfor tilstopping er så frustrerende: det skjer på bunnen av cellen, der ingen kan se det.
Vannbasert blekk tørker raskt og etterlater kalsium- og pigmentrester. UV-blekk herder hardt. Lakker og lim etterlater en film. Hvert lag reduserer brukbart volum litt, og en daglig løsemiddeltørk når bare toppen av cellen. To vaner gjør saken verre: å kjøre doktorbladtrykket høyere enn jobben trenger, og rengjøring med slipeputer eller stålbørster, som runder av de delikate celleveggene.
De fleste profesjonelle tjenester bruker en av tre tilnærminger, og det ærlige svaret er at ingen av dem er best for hver rulle. Det som betyr noe er å tilpasse metoden til blekksystemet, valsen og mengden av rester.
En fokusert stråle fordamper tørkede rester inne i cellene uten å berøre keramikken. Det er ingen medier som skal legges inn, ikke vann som skal tørkes, og ingen mekanisk kraft på celleveggene, noe som gjør den til en god match for keramiske valser som må beholde sin nøyaktige geometri. Avveiningen er at lasersystemer er kapitalkrevende, så de fleste skrivere kjøper tjenesten i stedet for maskinen.
Valser senkes ned i et alkalisk eller løsemiddelbad mens ultralydbølger agiterer væsken og løfter rester ut av cellene. Denne når hele cellens dybde og håndterer vannbaserte rester godt. Den trenger nøye skylling og tørking, og badets kjemi må passe til valsen: utsatte aluminiumsender, lagre og eventuelle gummikomponenter bør aldri gå inn i et aggressivt bad.
Fine plastmedier, brus eller tørris pellets blåses over overflaten. Tørris sublimerer og etterlater ingen rester, noe som gjør den praktisk for arbeid på trykk. Slipende medier medfører alltid risiko: Slå for hardt på keramikken og celleveggene rundes, noe som permanent reduserer volumet. Hvis en tjeneste tilbyr sprengning, spør hvilke medier de bruker og hvordan de bekrefter geometrien i etterkant.
| Metode | Fungerer best på | Risiko for cellegeometri | Typisk snuoperasjon |
|---|---|---|---|
| Laser | Keramiske ruller med gjenstridige UV- eller vannbaserte rester | Lav, når strålen er riktig innstilt | Ofte samme dag |
| Ultralyd eller kjemisk bad | Vannbasert blekk, belegg og lakkoppbygging | Lav, hvis kjemien passer valsen | En til to dager |
| Tørrissprengning | Lett oppbygging og rengjøring på pressen | Lavt, ingen mediarester | Referat på trykk |
| Blåsing av plastmedier | Tung, lenge ignorert oppbygging | Moderat til høy | Samme dag |
Ingen valse varsler at den trenger rengjøring. Det du får i stedet er et sett med små signaler:
Rengjøring er nesten alltid det billigste første grepet, og for en vals i god stand kan den bringe volumet tilbake nær den opprinnelige spesifikasjonen. Men renhold har grenser. Hvis det keramiske belegget er sprukket, hvis celleveggene er synlig avrundet under forstørrelse, eller hvis det målte volumet holder seg lavt etter en skikkelig rengjøring, er rullen ferdig, fordi ingen service kan legge keramikk tilbake.
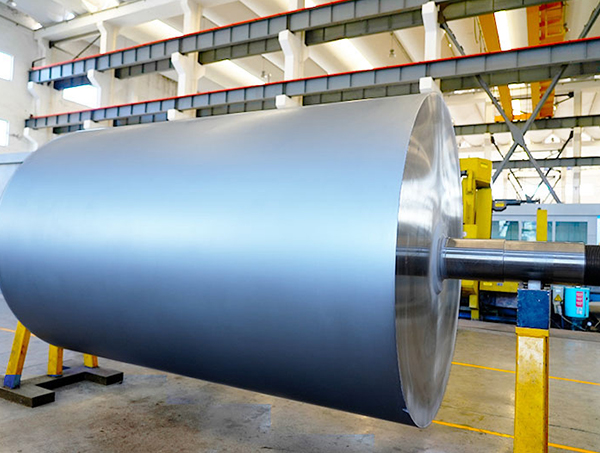
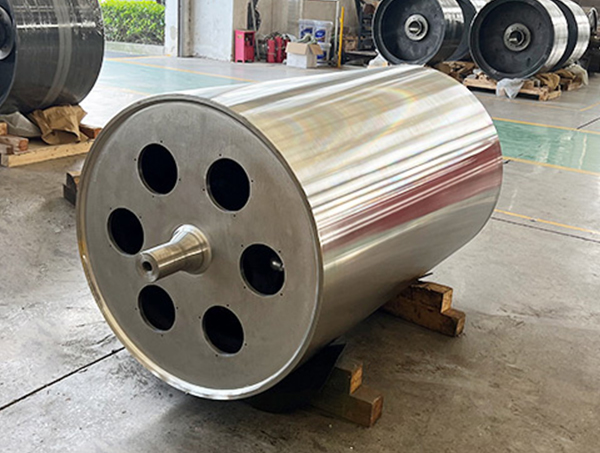
I så fall er det ærlige svaret en ny rulle, laget for jobben du faktisk kjører. Vår keramiske aniloxvalse i aluminium er lasergravert til et spesifisert linjeantall og BCM, så en erstatning starter fra de samme tallene som pressen din ble satt opp for i stedet for det som tilfeldigvis sitter i stativet.
 Tilpasset aluminium keramisk anilox-rulle for flexografisk trykk En tilpassbar keramisk anilox-rulle av aluminium for fleksografisk utskrift, bygget for spesifisert linjetall og BCM for konsistent blekkoverføring. Se produkt →
En vals som forlater verkstedet vårt har blitt slipt og belagt i henhold til en spesifikasjon, og deretter kontrollert i hvert trinn av produksjonen før den sendes. Den bakgrunnen former hvordan vi tenker om rengjøring: målet er aldri en blank overflate, det er et stabilt BCM-tall. Keramikk er hardt, men belegget er tynt, og bindingen mellom belegg og underlag betyr like mye som selve belegget. Aggressiv mekanisk rengjøring fjerner mer enn blekk, den fjerner de skarpe kantene som gjør cellemåleren riktig.
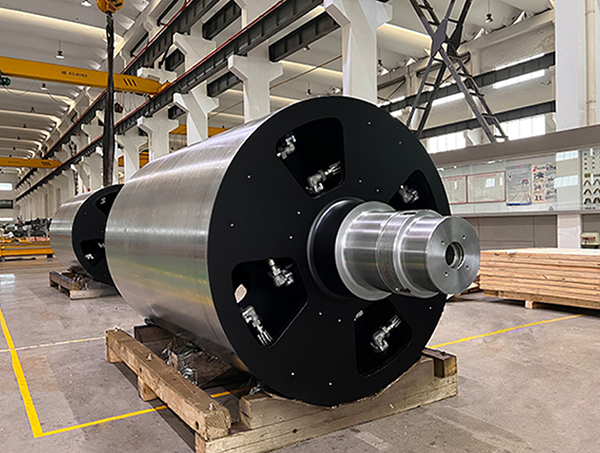
Der keramikk ikke er praktisk, for eksempel på noen belegg- og lamineringslinjer eller i applikasjoner med stor rakelbelastning, kan en slitesterk metall anilox-rulle være det mer fornuftige valget, og den tåler en litt annen rengjøringsrutine.
Egendefinert slitasjebestandig metall anilox-rulle for flexografi og dyptrykk En spesialtilpasset aniloksvals av metall for bruksområder der keramikk er upraktisk, og gir slitestyrke og jevn blekkoverføring under slipende blekk og rakelkontakt. Se produkt → En årlig rengjøring vil ikke redde en rulle som blir misbrukt i mellom. En enkel rutine holder tallene stabile:
Når rengjøringen er gjort riktig og i henhold til en tidsplan, kan en anilox-vals holde sin spesifikasjon i årevis. For utskrifts- og publiseringsoperasjoner er det å behandle BCM som et kontrollert tall i stedet for en antagelse vanligvis forskjellen mellom jevn farge og mye jaging.
Hvis du veier et rengjøringstilbud mot en erstatning, send oss BCM-avlesningen og linjetellingen, og vi vil gi deg et klart svar, selv når svaret ganske enkelt er å rengjøre den igjen. Du kan nå teamet vårt via kontaktsiden.
Dedikert til å utvikle og produsere forskjellige former for ruller med forskjellige rullestrukturer.
Telefon: +86-15371769898
E-post: [email protected]
Legg til: 9 Lifa Avenue, Chengdong Town, Haian County, Nantong City, Jiangsu-provinsen, Kina
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Alle rettigheter reservert.